Un parcours guidé et autonome pour observer, tester des choix de conception et comprendre immédiatement leurs conséquences, directement dans cette page.
8étapes
60 minenviron
2vidéos
1TD final
0 étape sur 7
1. Partir du besoin et choisir un procédé
Objectif : reconnaître la famille géométrique, puis relier forme, matériau, précision et série au procédé.
Le choix du procédé commence par la géométrie globale. Il faut ensuite vérifier que les dimensions entrent dans les capacités de la machine, que la précision est accessible et que le procédé accepte le matériau choisi.
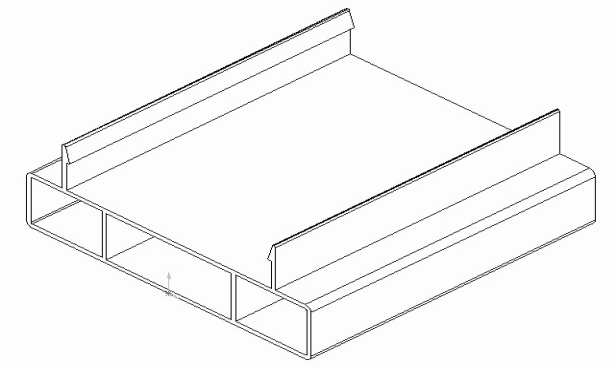
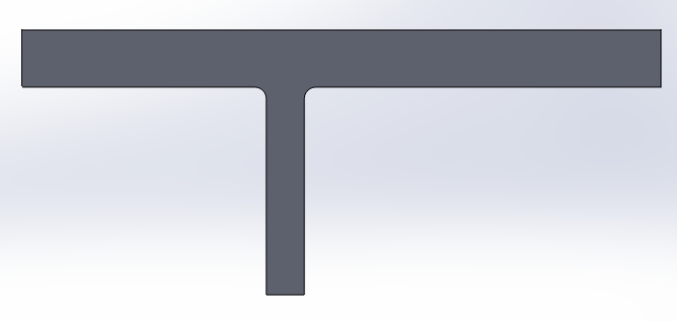
Forme extrudée
La section reste constante suivant une direction. Le procédé naturel est l’extrusion, ou la pultrusion pour certains composites.
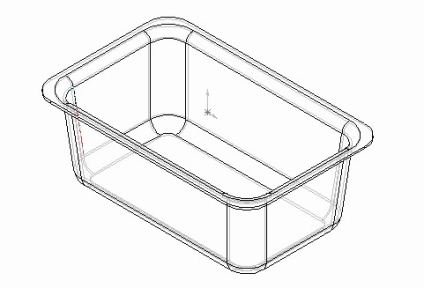
Forme ouverte peu profonde
Une feuille mise en forme conduit souvent au thermoformage. L’injection reste possible selon la précision et la série.
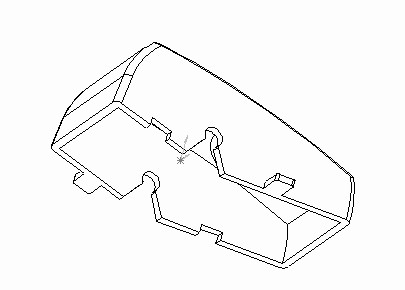
Forme ouverte en trois dimensions
L’injection permet les coques, nervures, bossages et détails fonctionnels, à condition de prévoir le démoulage.
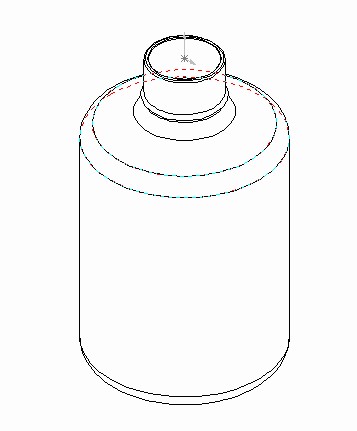
Forme fermée et creuse
Le soufflage, l’injection soufflage ou le rotomoulage créent des volumes creux sans noyau prisonnier.
La structure de la matière
La pièce peut être homogène, renforcée par des fibres ou constituée de plusieurs polymères. Le procédé doit accepter cette structure.
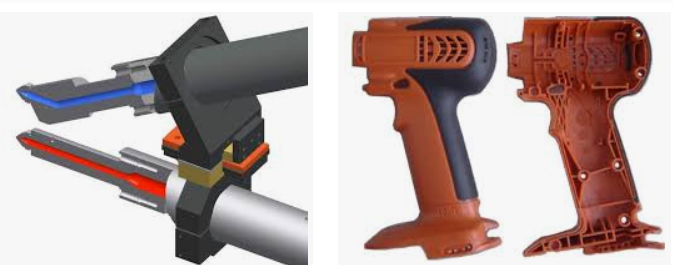
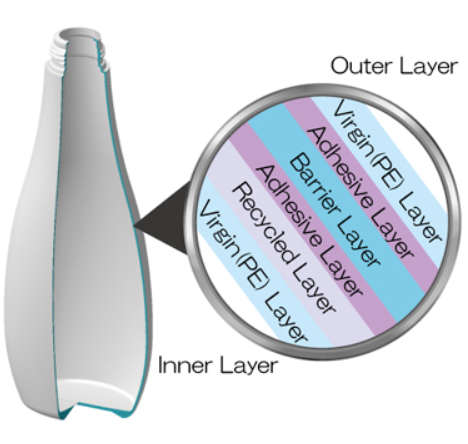
Injection en deux étapes, peau et cœur ou polymères différents.En extrusion soufflage, plusieurs couches peuvent former une barrière aux gaz ou aux UV.
Les autres paramètres du choix
Dimensions : elles doivent rester compatibles avec la force de fermeture, le volume injectable et l’encombrement de la machine.
Précision : chaque procédé possède ses propres possibilités dimensionnelles.
Comportement mécanique : la matière et son procédé doivent supporter les contraintes instantanées et celles qui évoluent dans le temps.
Économie : la taille de série, le temps de cycle, le coût prévisionnel, le recyclage et l’automatisation orientent la décision.
associer forme et procédé
Choisissez le procédé le plus cohérent pour chaque géométrie. La correction est immédiate.
Profilé long à section constante
Barquette ouverte peu profonde
Coque 3D avec bossages et nervures
Corps creux fermé de type flacon
Quel procédé convient le mieux à une coque ouverte en trois dimensions comportant des bossages et des nervures ?
2. Épaisseurs, évidements et retassures
Objectif : comprendre la formation d’une retassure, localiser les zones à risque et corriger la géométrie.
Pourquoi une retassure apparaît-elle ?
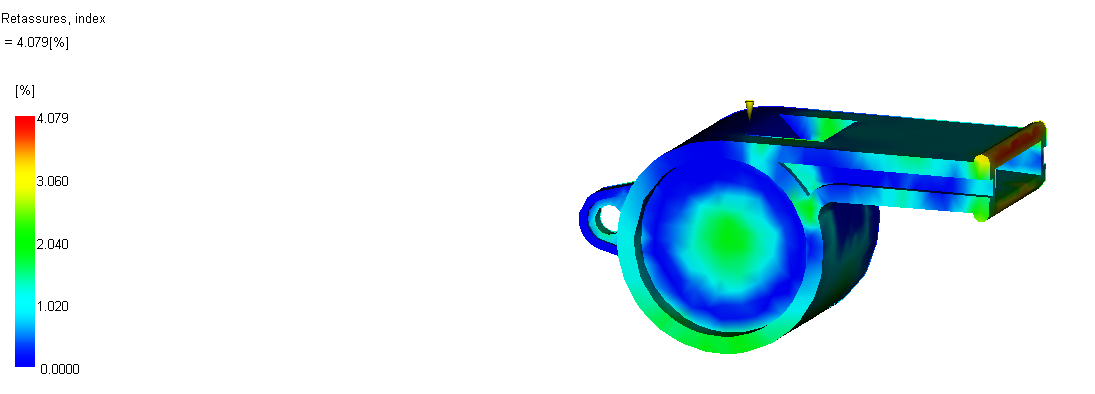
Au contact du moule, la peau de la pièce se solidifie rapidement. Le cœur reste chaud plus longtemps et continue à se contracter pendant son refroidissement. Dans une zone épaisse, ce retrait interne manque de matière pour être compensé : la peau déjà formée s’affaisse et laisse une marque visible.
Les valeurs les plus élevées apparaissent au droit des volumes épais et des raccordements massifs.
Les zones à examiner en priorité
La jonction entre un bossage et une paroi.
Le pied d’une nervure trop épaisse.
Un changement brutal d’épaisseur.
Un angle ou un raccordement qui accumule de la matière.
Une paroi opposée à un renfort massif, même si sa face extérieure paraît régulière.
Zone massive : le croisement des épaisseurs crée un cœur chaud important.Zone corrigée : la fonction de renfort est conservée avec moins de matière.
Une démarche de correction
Mesurez l’épaisseur nominale de la paroi, notée e.
Observez mentalement ou sur les schémas la coupe de chaque bossage, nervure et raccordement.
Comparez l’épaisseur locale à e et repérez les accumulations.
Évidez le volume ou remplacez-le par des nervures plus fines.
Ajoutez des raccordements progressifs sans recréer une zone massive.
Vérifiez que la rigidité, l’assemblage et le démoulage restent possibles.
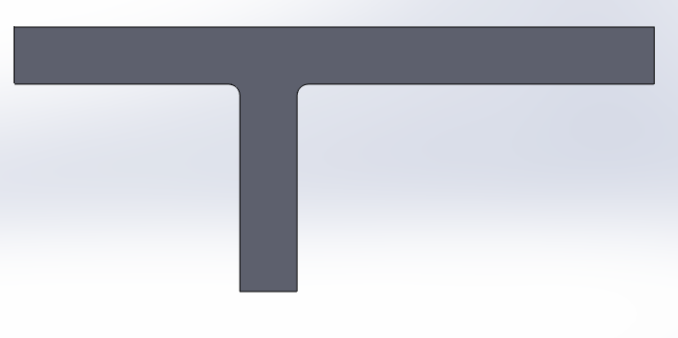
Pour limiter l’accumulation de matière au pied d’une nervure, on considère ici une épaisseur maximale d’environ 2/3 de e. C’est une limite haute : une nervure plus fine reste acceptable vis-à-vis du risque de zone chaude, sous réserve qu’elle assure encore la fonction mécanique et qu’elle puisse être correctement remplie.
épaisseur d’une nervure
On fixe la paroi nominale à e = 3 mm. Faites varier l’épaisseur de la nervure et observez le risque de zone chaude au pied.
Épaisseur de nervure : 1,5 mm = 0,50 e
Constat : quand l’épaisseur augmente, la zone chaude au pied s’agrandit. La limite indiquée est une limite maximale, pas une valeur minimale.
Quelle valeur dépasse la limite haute d’environ 2/3 de e ?
Une épaisseur plus faible que la limite reste acceptable pour ce critère.
Quelle modification réduit en priorité le risque de retassure ?
3. Penser à la fabrication du moule
Objectif : éviter les formes impossibles ou fragiles à usiner.
Un angle vif extérieur sur la pièce devient un angle intérieur dans l’empreinte. La fraise ne peut pas produire un angle intérieur parfaitement vif : le modèle doit donc prévoir des rayons compatibles avec l’usinage.
Les raccordements de la pièce doivent tenir compte du rayon de fraise.
Choisir un raccordement usinable
Deux procédés sont comparés. En usinage direct, la fraise enlève directement la matière dans l’acier de l’empreinte :
son rayon limite donc certains angles rentrants. En électroérosion par enfonçage, on usine d’abord une électrode
positive, puis sa forme est transférée dans l’acier par étincelage.
1. Choisissez le rayon de fraise
2. Choisissez le procédé
Observez comment la fraise reste tangente au profil et quelle matière elle peut réellement enlever.
Le tracé bleu représente le profil recherché ; la zone claire montre progressivement la matière enlevée.
Le même rayon de fraise est appliqué simultanément aux deux procédés afin de comparer directement son incidence sur la géométrie des pièces.
Pièce — usinage direct de l’empreinte
La forme de la pièce est inchangée : seul l’angle sortant inférieur est remplacé par un rayon lié à la fraise.
Pièce — électroérosion par enfonçage
Le détourage de l’électrode conserve l’angle sortant vif et place le rayon dans l’angle entrant.
Si la pièce doit conserver le plus petit congé possible dans cet angle, quelle fraise choisissez-vous ?
Comparez les rayons obtenus avant de répondre.
Attention également aux approches tangentielles entre parties moulantes. Elles peuvent provoquer une collision ou une mauvaise étanchéité. Une pente plus prononcée ou une modification locale de la pièce peut être nécessaire.
Comparer deux modes de fermetureDans les deux cas, les surfaces en vis-à-vis sont conjuguées : elles sont parallèles entre elles et coïncident à la fermeture.
Cas A — surfaces conjuguées parallèles à la DPD
Cas B — surfaces conjuguées inclinées
À observer : comparez la direction du mouvement relatif au contact et la manière dont les deux surfaces arrivent en appui.
Quel cas vous paraît le plus apte à limiter le frottement tangentiel et le risque d’accrochage ?
Regardez d’abord les deux fermetures.
Incidence sur la forme de la pièce
La géométrie de la pièce doit parfois être modifiée pour rendre la fermeture du moule réalisable : ajout d’une inclinaison locale, déplacement d’une ligne de joint ou adaptation d’un raccordement.
les zones de ligne de joint parallèles à la DPD doivent être repérées puis comparées à la correction proposée dans l’activité.la contrainte d’outillage peut imposer une modification locale de la géométrie nominale de la pièce.
chercher l’optimum d’inclinaison de la marche
L’animation précédente montre l’effet côté moule. Ici, on observe la pièce en vue de côté : en haut la forme idéale sans inclinaison, en bas la forme corrigée avec une marche inclinée. Il faut donc rechercher un compromis entre qualité géométrique de la pièce et sécurité de fermeture du moule.
Sécurité de fermeture / durée de vie du moule
Dégradation de la géométrie de la pièce
Risque de bavure / collision
Constat : comparez simultanément les trois indicateurs lorsque l’angle varie.
Aucune plage n’est indiquée comme optimale ici : utilisez les trois barres pour rechercher votre compromis.
Quelle plage vous paraît offrir le meilleur compromis entre modification de la pièce et fermeture du moule ?
Testez plusieurs angles avant de choisir.
4. Dépouilles
Objectif : choisir le plan neutre et observer les dépouilles globales et locales d’une pièce injectée.
Avant de choisir une valeur d’angle, il faut déterminer la surface fonctionnelle à préserver. Le plan neutre est placé sur cette référence : la dépouille fait ensuite varier la géométrie de l’autre côté.
Choisir le plan neutre de la boîte inférieure
Les deux demi-boîtes sont disposées face à face. La boîte supérieure est la symétrie de la boîte inférieure de référence, mais sans dépouille. Seule la boîte inférieure est modifiée : choisissez son plan neutre et son angle de dépouille, puis observez si les deux lèvres ferment encore correctement la cavité.
Écart à gauche :0,0 mm
Écart à droite :0,0 mm
Fermeture :ensemble fermé
Faites varier le plan neutre puis l’angle de dépouille. Cherchez la configuration qui conserve le raccordement avec la boîte supérieure.
Pour que la boîte supérieure reste inchangée et que l’ensemble ferme correctement, où faut-il placer le plan neutre de la boîte inférieure ?
Dépouilles des formes intérieures : où doit rester la pièce ?
Pour les schémas ci-dessous : bleu = partie fixe et orange = partie mobile. Lancez les trois animations puis répondez aux questions à partir de ce que vous observez.
A — Sans dépouille
Comparez le contact entre la pièce et les surfaces moulantes pendant l’ouverture.
Question d’observation : pendant combien de temps les parois restent-elles en contact au cours du démoulage ?
B — Dépouille du trou vers le haut
Observez de quel côté reste la pièce après l’ouverture.
Question d’observation : après l’ouverture, de quel côté reste la pièce et où se trouvent les éjecteurs ?
C — Dépouille du trou vers le bas
Observez de quel côté reste la pièce et comparez l’épaisseur du bossage.
Question d’observation : après l’ouverture, de quel côté reste la pièce ? Que remarquez-vous sur l’épaisseur du bossage ?
Repérage : partie fixe partie mobile
1. Après l’animation A, quelle conséquence vous paraît la plus probable ?
2. Après l’animation B, quel est l’intérêt de la position où reste la pièce ?
3. Après l’animation C, quel inconvénient principal observez-vous ?
Démoulage naturel d’une contre-dépouille
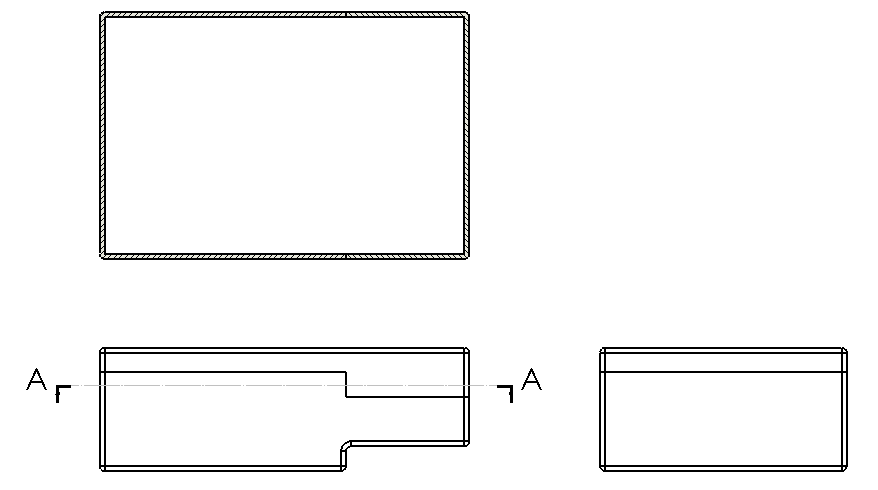
La vue en coupe ci-dessous présente une solution de pièce : l’ouverture sous le crochet permet à une partie du moule d’accéder à la contre-dépouille. L’animation placée en dessous montre comment les deux parties du moule s’appuient sur la pièce et se ferment suivant une surface inclinée.
Pièce avec une contre-dépouille
Observez la fermeture : la partie mobile utilise l’ouverture sous le crochet et la ligne rouge localise la zone de fermeture entre les deux parties du moule.
Question d’observation : quel est le rôle de l’ouverture sous le crochet ?
Quel est le premier critère pour choisir le plan neutre ?
Patte latérale : dépouille locale inversée
Les trois coupes représentent la même boîte avec une patte placée à trois hauteurs.
La vue 3D colore certaines surfaces pour vous aider à analyser la façon dont cette géométrie peut être démoulée.
Observez les différences entre les zones colorées et le reste de la face, puis répondez aux questions.
Patte bassePatte intermédiairePatte haute
Vue 3D de la même géométrie. Les surfaces bleue et vertes
correspondent à deux zones particulières qu’il faut interpréter.
À vous d’interpréter les surfaces colorées
1. Pourquoi la surface bleue située sous la patte n’a-t-elle pas le même sens de dépouille que le reste de la grande face ?
2. À votre avis, pourquoi les petites surfaces vertes sont-elles inclinées ?
3. Que remarquez-vous sur l’épaisseur de la paroi située sous la patte ?
4. En comparant les trois coupes, que se passe-t-il lorsque la patte est placée plus haut ?
Valeurs de dépouille selon l’état de surface
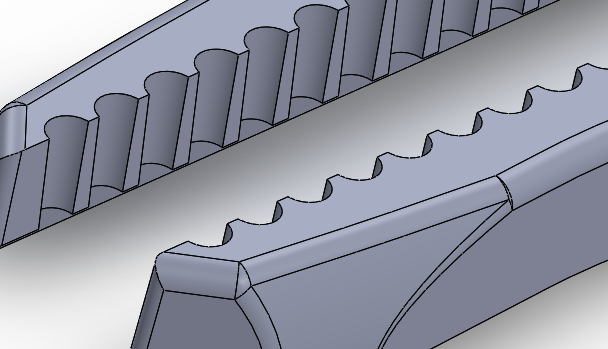
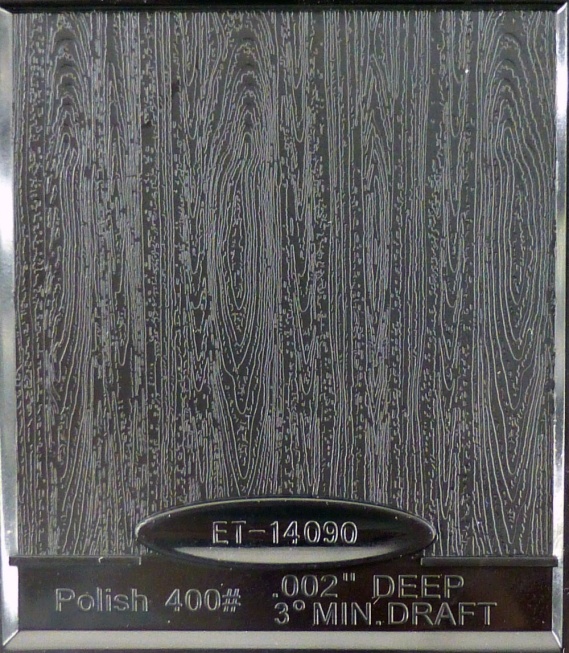
La dépouille dépend notamment de l’état de surface du moule. Une valeur plus élevée facilite le démoulage, mais modifie davantage la géométrie fonctionnelle. Le grainage demande généralement plus de dépouille qu’un poli miroir.
État de surface ou grain
Profondeur indicative
Dépouille indicative
Poli miroir
—
1°
Usinage
0,006
2°
Grain 24
0,012
2,5°
Grain 33
0,040
4°
Grain 42
0,080
5,5°
Un relief profond ou complexe augmente la dépouille nécessaire.
5. Concevoir les nervures et les assemblages
Objectif : renforcer sans recréer de zones massives ni de concentrations de contraintes.
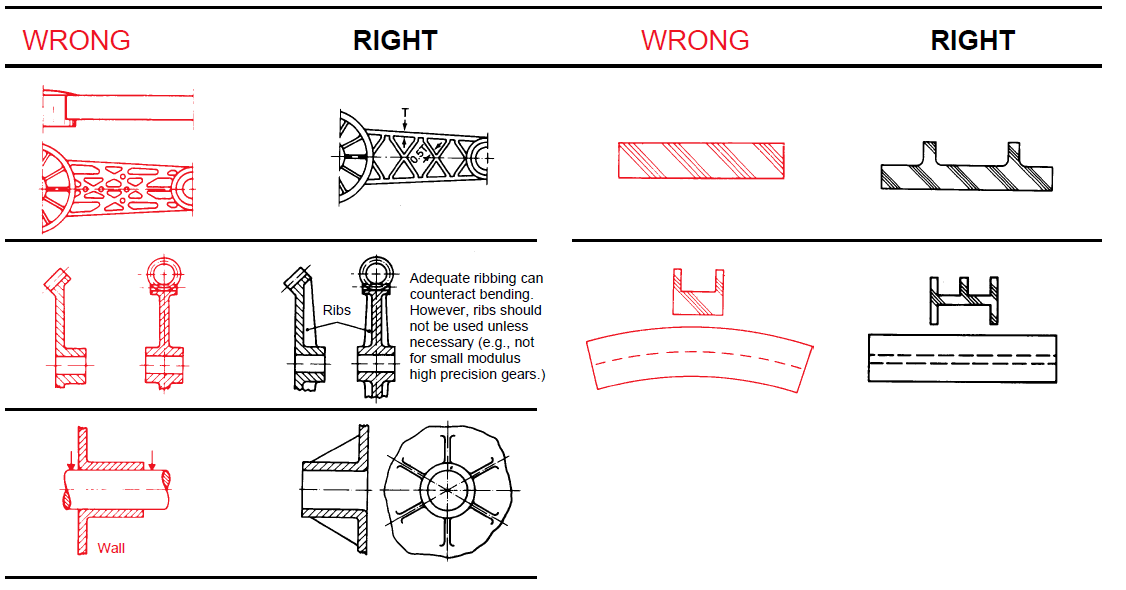
Une nervure trop épaisse crée un point chaud à sa jonction avec la paroi. Visez une épaisseur comprise entre environ un tiers et deux tiers de l’épaisseur de la paroi. Répartissez les nervures de façon aussi symétrique que possible pour limiter le gauchissement.
Évider les bossages et répartir les renforts limite les zones massives.
Les pièces plastiques restent sensibles à la fatigue et au fluage. Arrondissez les transitions, évitez les entailles et contrôlez les clips à la limite élastique puis aux efforts d’emboîtement et de déboîtement.
Modifier une forme extrudée en 3D
Le viewer reprend plusieurs géométries de pièces extrudées nervurées. La vue est orthographique, comme dans un modeleur CAO : les arêtes parallèles restent parallèles et aucune perspective ne déforme la pièce. Tournez la pièce à la souris et zoomez à la molette.
1. Épaisseur des nervures
2. Choisissez une géométrie de renfort
Constat : comparez la symétrie et la répartition géométrique des nervures sur la largeur.
Les quatre géométries reprennent les proportions des pièces extrudées fournies :
plaque extrudée de 100 mm, largeur ≈ 50,6 mm, paroi de 5 mm et nervures longitudinales.
L’épaisseur choisie modifie ensuite la largeur des nervures.
Quelle géométrie répartit le renfort sur la largeur sans concentrer les nervures sur un seul côté ?
Tournez les quatre modèles et comparez leur répartition.
Quelle valeur constitue une limite haute raisonnable pour une nervure ?
6. Diagnostiquer les défauts d’injection
Objectif : observer le remplissage, expliquer le défaut, puis choisir une correction sur la pièce, le seuil ou le moule.
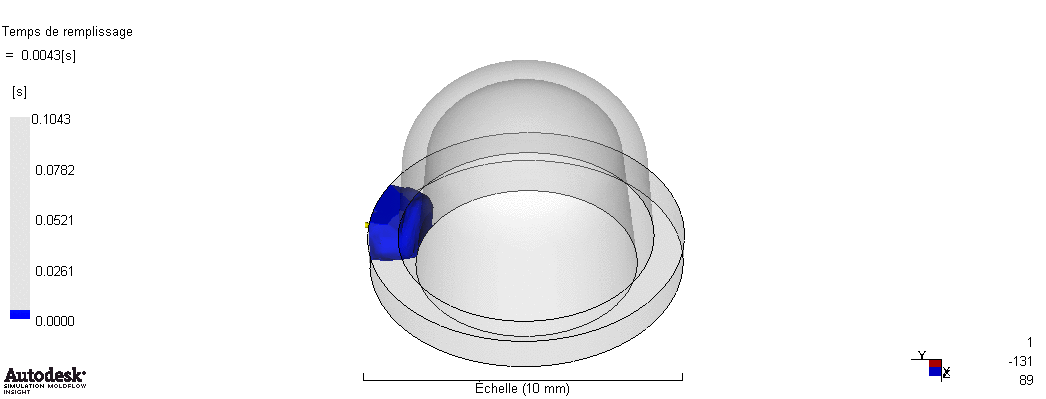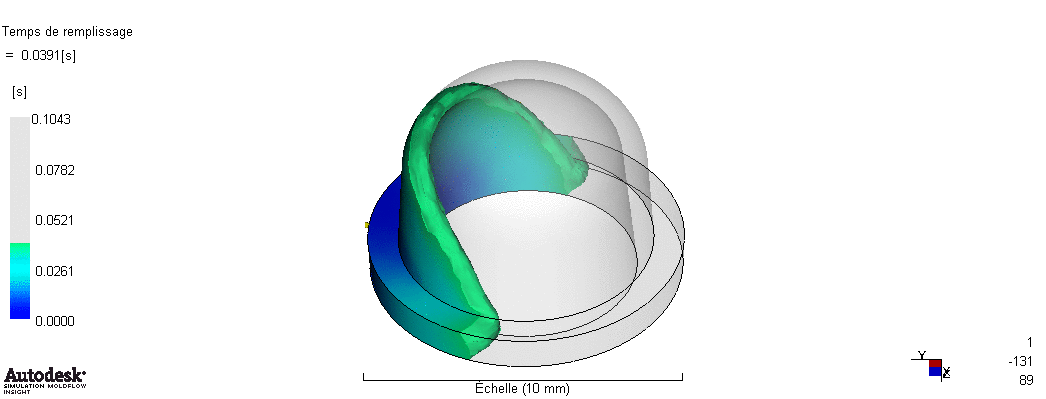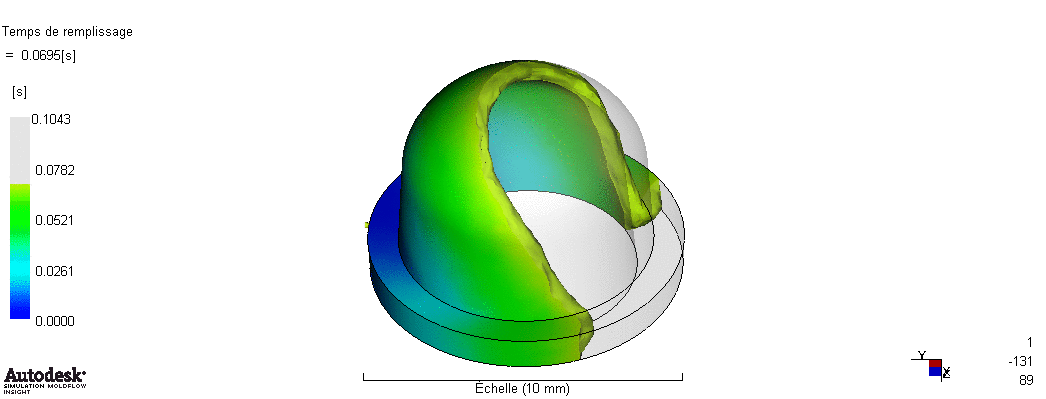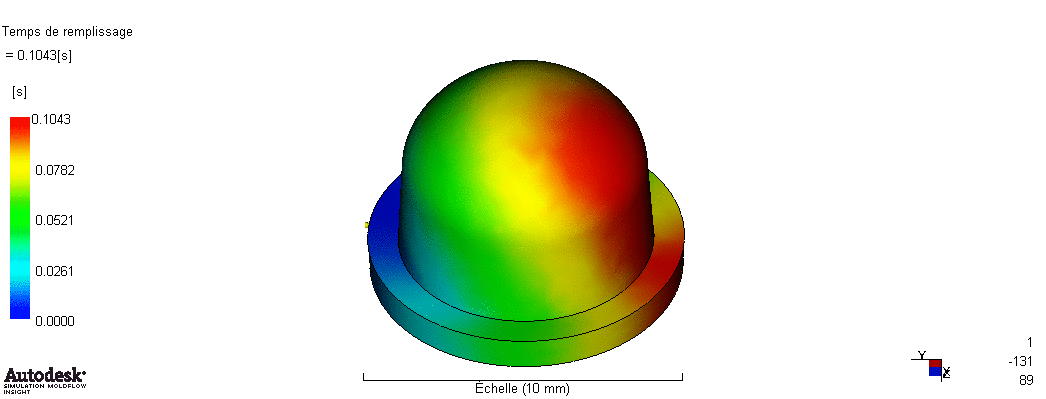
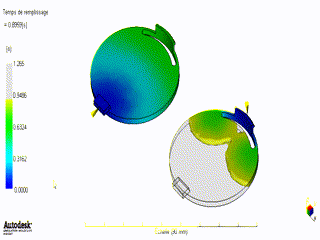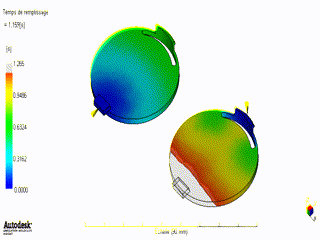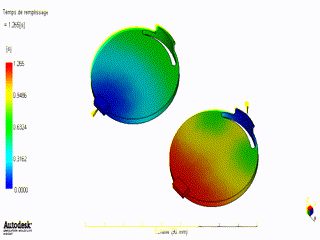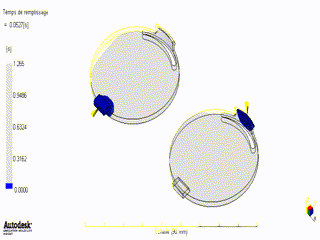
L’animation de remplissage ne donne pas directement une bonne solution. Elle montre le déroulement du front matière et les zones à examiner : la cavité se remplit-elle complètement, le front reste-t-il équilibré, observe-t-on une hésitation ou une accélération ?
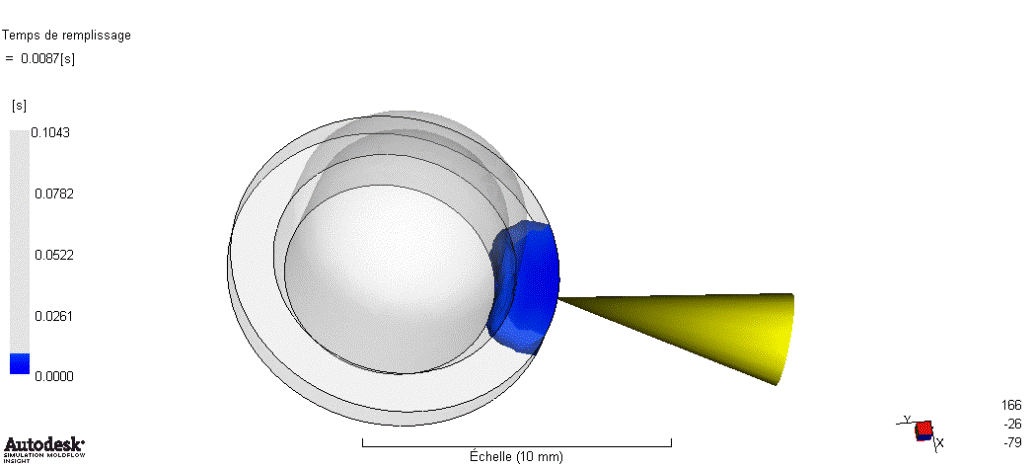
Progression du front de matière depuis le seuil d’injection.
Du choix du seuil au comportement de la pièce
Le point d’injection n’est pas seulement un paramètre du moule : sa position modifie les chemins d’écoulement, les lignes de soudure, les poches d’air et les pertes de charge. Une zone qui semble favorable doit encore être validée par rapport aux fonctions de la pièce.
Observation : déplacer le seuil change les chemins d’écoulement ; son influence doit toujours être analysée.
Choisir la position du seuil
Cliquez sur un seuil. La ligne de soudure apparaît en rouge.
Seuil à gauche
Observez la position de la ligne de soudure par rapport au trou et au clip.
Ligne de soudure / clipproche du clip
Longueur d’écoulement maximaleimportante
Nombre de lignes visibles1
Comparez les trois positions avant de répondre. Aucune position n’est validée automatiquement pendant l’observation.
Quel seuil vous paraît le plus approprié ?
Observez d’abord les trois configurations.
Chercher un front de matière aussi régulier que possible
Une vitesse constante du piston ne produit pas nécessairement un front de matière qui progresse régulièrement. L’objectif est d’éviter les accélérations, ralentissements et hésitations qui déséquilibrent le remplissage.
Question de conception : si le front ralentit toujours au même endroit, cherchez d’abord une cause géométrique : réduction d’épaisseur, trajet trop long, changement brutal de section ou zone qui détourne le débit.
Il existe un compromis de remplissage
Remplir très vite augmente fortement la pression nécessaire. Remplir trop lentement laisse davantage de matière figer contre les parois : la veine fluide se réduit et la pression nécessaire augmente de nouveau.
Observation : la pression de remplissage présente une zone optimale entre débit trop élevé et refroidissement excessif.
GéométrieChemin d’écoulementPertes de chargePressionCompactageDéfaut final
Remplir n’est pas compacter
Une cavité peut être entièrement remplie mais encore mal compactée. Après le remplissage, le maintien sous pression sert à compenser le retrait tant qu’un chemin de matière suffisamment fluide relie le seuil aux zones à alimenter.
Observation : suivi de la fraction de gaine solide au voisinage du seuil.Lorsque la fraction atteint 1 au seuil, celui-ci est considéré comme gelé.
Conséquence pour la conception : une zone massive située derrière une zone mince peut être remplie mais mal alimentée pendant le maintien. La zone mince devient alors un étranglement qui favorise une retassure plus loin dans la pièce.
Position du seuil, longueur d’écoulement et maintien
Vue de côté : déplacez le seuil et faites varier l’épaisseur de la zone centrale. La hauteur du rectangle représente directement cette épaisseur : lorsqu’elle diminue, son trait horizontal inférieur remonte.
Écart de maintien entre les deux massifs : observez comment il évolue avec la position du seuil.
1. Position du seuil sur la forme centrale
2. Épaisseur du passage : 0,60 e
72 %maintien à gauche
34 %maintien à droite
Constat : relevez les deux indices de maintien et leur écart pour chaque configuration.
Si l’objectif est d’obtenir un maintien aussi équilibré que possible entre les deux massifs, où placeriez-vous le seuil ?
Comparez les valeurs gauche/droite pour plusieurs épaisseurs.
Lignes de soudure et lignes de mélange
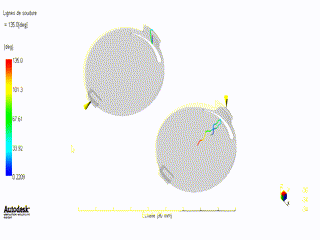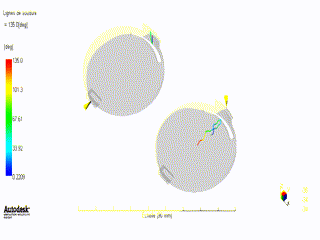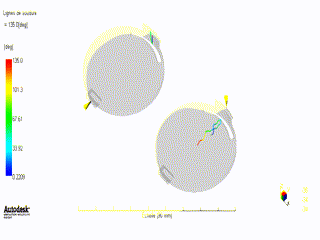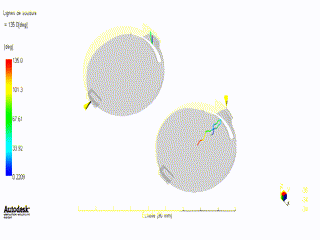
La matière contourne un obstacle, puis les fronts se rencontrent. Une rencontre presque frontale forme une ligne de soudure. Lorsque l’angle entre les tangentes dépasse 125°, la rencontre correspond à une ligne de mélange.
Constats à faire sur les deux animations.
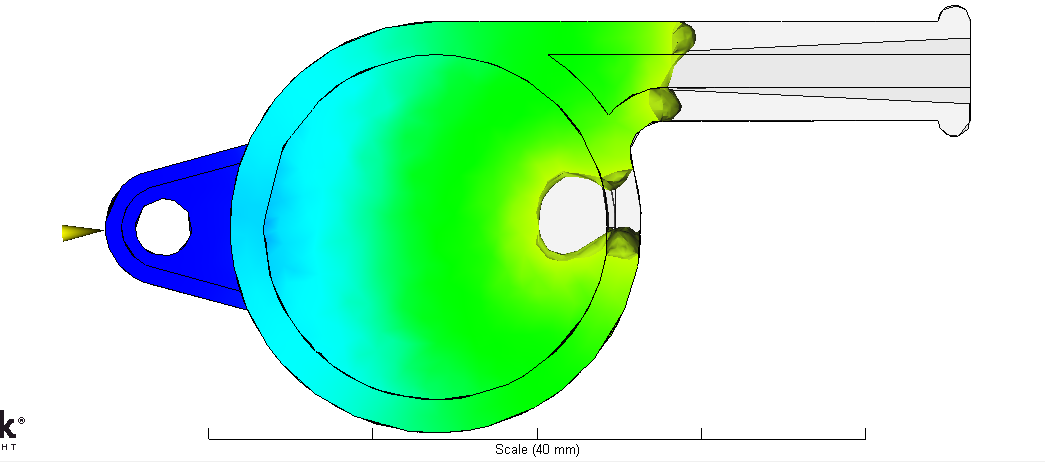
Premier GIF : la ligne de soudure se forme sur un clip. Or un clip est une zone sollicitée en flexion lors de l’emboîtement et du déboîtement. Cette ligne de soudure devient donc un point faible pour la durée de vie de la pièce.
Second GIF : tout le flux matière transite par une zone mince avant d’atteindre l’extrémité de la pièce. Cette section freine l’écoulement et pénalise le maintien sous pression dans la zone terminale. Le compactage devient moins efficace et l’on risque alors une retassure en extrémité.
ObserverSuperposez lignes de soudure, isochrones, température et pression. Vérifiez si la ligne tombe sur un élément fonctionnel comme un clip et repérez les zones minces qui canalisent tout le flux.
ExpliquerSur un clip, la ligne de soudure dégrade la cohésion locale et peut réduire la tenue en fatigue. Quand tout le remplissage passe par une zone mince, la perte de charge augmente et le maintien sous pression devient moins efficace en bout de pièce.
CorrigerDéplacez le seuil, modifiez la géométrie ou redistribuez les épaisseurs pour éloigner la ligne d’une zone sollicitée et pour éviter qu’une zone mince commande seule l’alimentation d’une extrémité.
Retassures
Une retassure correspond à l’affaissement d’une surface extérieure au droit d’un volume qui se contracte sans recevoir assez de matière pendant le compactage. Une zone épaisse refroidit plus tard et reste donc particulièrement critique.
Il faut cependant regarder aussi le chemin qui relie cette zone au seuil. Si la pression de maintien doit traverser une longue zone mince déjà en train de figer, la cavité peut être remplie mais la zone terminale ne sera plus correctement compactée.
ObserverRecherchez les pics derrière les bossages, nervures épaisses et raccordements massifs.
ExpliquerLe cœur reste chaud après la peau et son retrait tire la surface vers l’intérieur.
CorrigerÉvidez, uniformisez l’épaisseur et remplacez une masse par des nervures adaptées.
Inclusion d’air et brûlure
Une poche d’air apparaît quand le front de matière se referme sur lui-même. Le gaz comprimé peut chauffer et laisser une trace de brûlure.
ObserverRepérez la dernière zone atteinte et la convergence des fronts.
ExpliquerLe gaz ne trouve plus de chemin de sortie lorsque la matière ferme la poche.
CorrigerDéplacez le seuil, modifiez localement les épaisseurs ou prévoyez une mise à l’air du moule.
Gauchissement
Le gauchissement provient de retraits et de tensions internes non homogènes. Les écarts de température, de pression, d’orientation et d’épaisseur font varier le retrait dans la pièce.
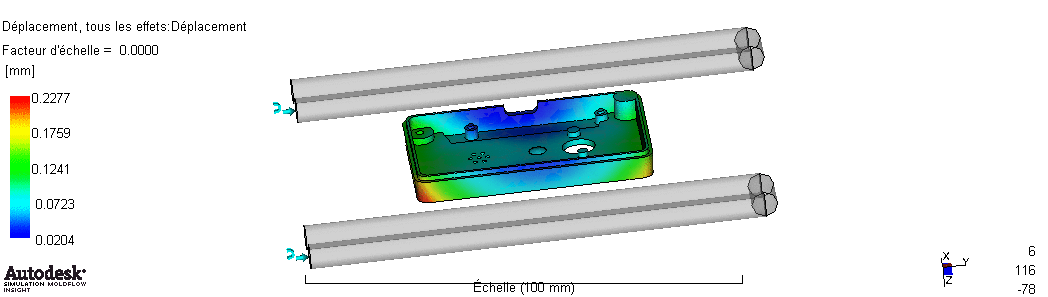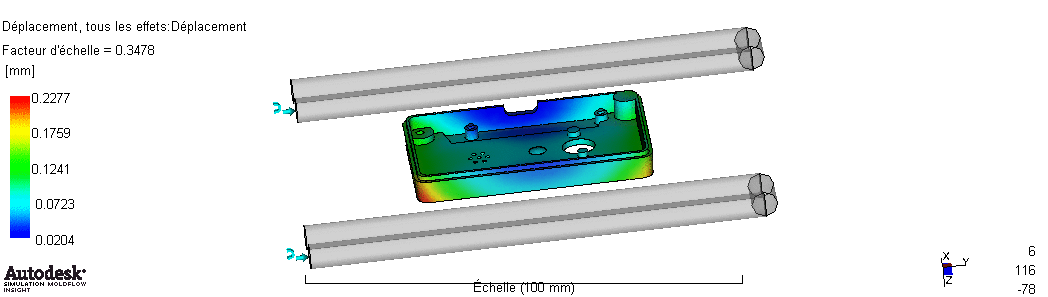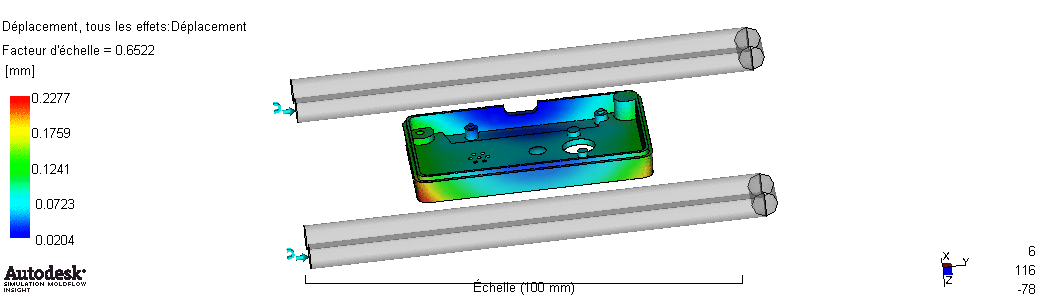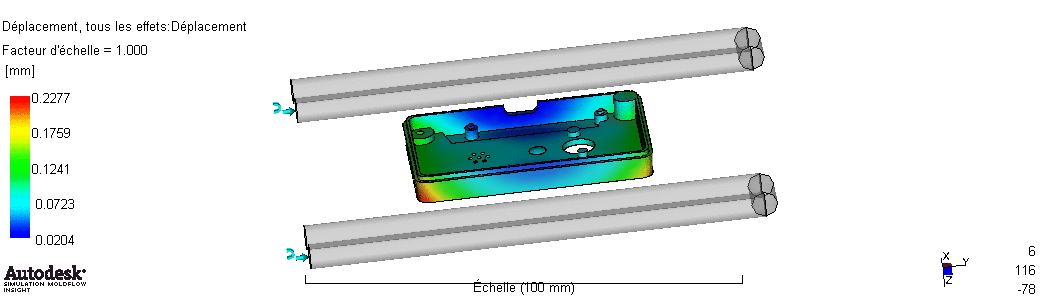
ObserverComparez la déformée, les températures en fin de remplissage et le retrait volumique.
ExpliquerDeux zones qui refroidissent ou se contractent différemment imposent une courbure.
CorrigerÉquilibrez le remplissage, évitez les masses et rendez la géométrie plus symétrique.
Effet d’hésitation
Lorsque deux chemins présentent des épaisseurs différentes, la matière remplit d’abord le chemin le plus épais. Le front ralentit dans la paroi fine, refroidit prématurément et peut figer avant la fin du remplissage.
Une zone mince peut donc avoir un double effet : retarder le remplissage et, si une partie de la pièce se trouve derrière elle, limiter ensuite la transmission de la pression de maintien.
interpréter une hésitation
Imaginez deux chemins parallèles : l’un conserve l’épaisseur nominale, l’autre passe à 0,5 e. Lequel sera privilégié au début du remplissage ?
ObserverObservez la régularité de progression du front et, lorsqu’elle est représentée, sa température.
ExpliquerLa faible section oppose plus de résistance et le débit privilégie l’épaisseur forte.
CorrigerRepositionnez le seuil ou ajustez la transition d’épaisseur sans créer une nouvelle masse.
Comprendre la commutation remplissage → maintien
Pendant la première phase, la machine impose principalement le débit pour remplir l’empreinte. En fin de remplissage, elle passe à un pilotage en pression pour compacter la matière sans provoquer une montée brutale de pression. Pour la conception, l’idée essentielle est simple : si la géométrie exige encore une très forte pression juste pour finir de remplir, le compactage part déjà dans de mauvaises conditions.
Indicateurs à observer
Méthode à appliquer dans chaque essai intégré. 1) Observer. 2) Expliquer physiquement. 3) Identifier le paramètre géométrique ou le seuil responsable. 4) Modifier ce paramètre dans l’activité. 5) Comparer immédiatement le nouvel effet.
Deux exemples complets d’optimisation
Optimisation de la pièce
Repérez la modification géométrique et le défaut qu’elle cherche à réduire.
Optimisation du moule
Observez le changement apporté à l’outillage ou à l’alimentation.
Pendant les vidéos intégrées. Mettez sur pause avant chaque modification, prévoyez son effet, puis relancez la vidéo pour confronter votre hypothèse au résultat.
7. QCM de conception
Objectif : mobiliser les règles de conception directement dans le didacticiel, sans autre outil.
Utilisez la géométrie représentée comme support d’analyse ; les règles évaluées sont celles expérimentées dans le parcours.
QCM — fabrication du moule et dépouilles
Répondez en vous appuyant sur les animations d’usinage direct, d’électroérosion, de fermeture du moule et sur la nouvelle activité des deux demi-boîtes face à face.
1. En usinage direct de l’empreinte, où retrouve-t-on la limite imposée par le rayon de la fraise sur la pièce moulée ?
2. Pourquoi l’électroérosion par enfonçage permet-elle d’obtenir sur la pièce une géométrie différente de l’usinage direct avec le même rayon de fraise ?
3. Deux demi-boîtes doivent s’assembler face à face pour former une cavité fermée. La boîte supérieure reste sans dépouille. Où placer le plan neutre de la boîte inférieure ?
4. Le plan neutre de la boîte inférieure est placé au plan de joint. Que se passe-t-il quand on augmente son angle de dépouille vers le fond ?
5. Une surface de fermeture locale du moule est presque parallèle à la DPD. Quelle modification est la plus pertinente ?
6. Pourquoi une surface fortement grainée demande-t-elle généralement davantage de dépouille qu’une surface polie ?
7. Pourquoi une ouverture placée sous un crochet peut-elle permettre de démouler une contre-dépouille sans tiroir ?
8. Pourquoi une surface située sous une patte peut-elle recevoir une dépouille orientée dans l’autre sens ?
9. Quel est le rôle principal d’une petite marche inclinée entre deux zones de dépouille opposées ?
10. Quelle conséquence géométrique peut apparaître sous une patte lorsque deux sens de dépouille différents se raccordent ?
11. Si la patte est déplacée plus haut sur la face, quelle évolution est la plus logique ?